 Ремонт полов
Настольные FDM-принтеры строят деталь из расплавленной пластиковой нити, выдавливая её на рабочую поверхность. Слой ложится на слой, и через несколько часов появляется готовая модель. Принтеры нидерландской компании Ultimaker знают как настольные модели для прототипов и небольших мастерских. Принцип печати при этом простой, и разобраться в нём может даже новичок.
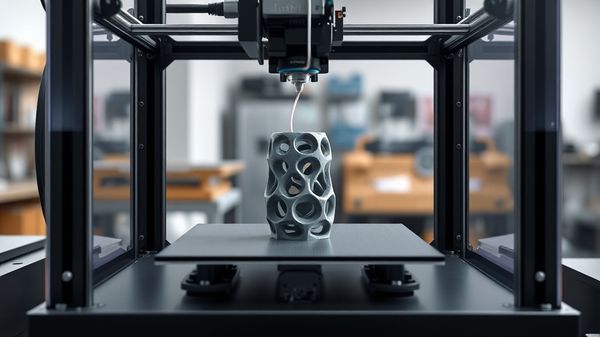
Откуда берётся качество, проще понять на примере. 3D-принтер Ultimaker 2 и более поздние модели семейства устроены по классической схеме. В ней два ключевых узла: экструдер и нагреваемый стол.
Остальные детали обслуживают именно их.
Содержание
Как работает экструзия
Экструдер протягивает нить в сопло. Там она плавится. У Ultimaker 2+ стандартным считается сопло диаметром 0,4 мм, и линия на детали получается тонкой. В моделях семейства Ultimaker 2 нить подаётся к печатающей головке по гибкой трубке, поэтому сама головка остаётся лёгкой. У более поздних принтеров бренда сопло входит в сменный блок, и его при необходимости заменяют целиком.
Если температура сопла занижена, пластик плохо сплавляется между слоями, и готовую деталь потом легко расслоить даже руками. Завышенная температура тоже вредит: пластик течёт слишком охотно, края расплываются, а мелкие элементы теряют чёткость.
Рабочий диапазон зависит от пластика. Его указывает производитель.
Зачем нужен подогреваемый стол
Пластик остывает и сжимается. Когда нижние слои остывают быстрее верхних, углы детали отрываются от стола. Подогрев решает эту проблему. Первые слои остаются тёплыми. Они медленнее сжимаются и крепко держатся за пластину, пока печать не дойдёт до верхних слоёв. У ряда принтеров Ultimaker рабочая пластина стеклянная, с подогревом. Для PLA нужен умеренный нагрев. Для ABS температуру ставят выше.
Что влияет на качество печати
- высота слоя: чем она меньше, тем гладче стенки, но тем дольше идёт печать;
- ровность стола и расстояние до сопла, от которых зависит прилипание первого слоя;
- скорость, потому что на высокой скорости страдают мелкие детали и углы;
- качество и влажность нити, ведь отсыревший пластик пузырится и оставляет на поверхности следы;
- обдув модели, который помогает свесам и мостикам застыть без провисаний.
Первый слой и подготовка стола
Чаще всего печать срывается на первом слое. Сопло стоит слишком высоко? Материал плохо прилипает к стеклу, линии не прижаты к пластине, и деталь может отклеиться прямо во время печати.
Слишком низко? Первый слой получается очень тонким, пластик выдавливается с трудом, возможны проблемы с подачей и сцеплением. Поэтому перед работой стол выравнивают, добиваясь одинакового зазора под соплом по всей площади пластины.
Хранение нити и уход за принтером
Многие нити впитывают влагу из воздуха.
Катушку после работы убирают в закрывающийся пакет или контейнер с осушителем. Отсырела нить? Это слышно по щелчкам и шипению при печати. На детали видны пузырьки и шероховатости. Сопло со временем тоже загрязняется: внутри остаётся деградировавший материал, который нарушает экструзию. Прочищают и меняют сопло строго по инструкции производителя для конкретной модели.
Смотрите также:
Съедобные орхидеи, чей вкус не уступает их красоте http://domkrat.org/sedobnyie-orhidei-chey-vkus-ne-ustupaet-ih-krasote/.
Интересное по теме: Беатрис Поттер: миколог, иллюстратор и писательница
Советы в статье "Как вырастить экологичный газон" здесь.
Все эти параметры влияют друг на друга, и одна неудачная настройка способна испортить удачные остальные. Для первых проб берите простую модель. Меняйте что-то одно за раз.